

Описание
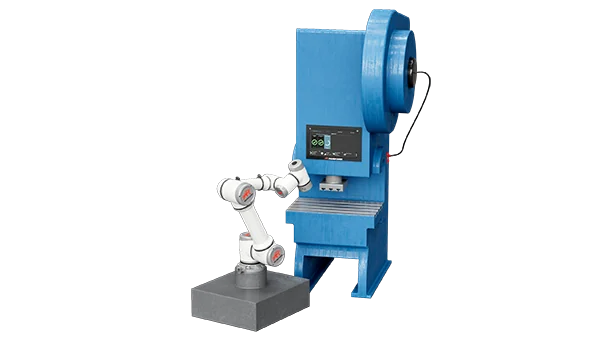
Робот подаёт лист в листогибочный пресс, прижимает его к упорам и держит при гибе. Размер детали не зависит от смены, а человек не стоит у балки.
Угол гиба зависит от того, как гибщик удержал лист, поэтому размер детали расходится между сменами, а руки человека в каждом цикле рядом с балкой. В ячейке лист подаёт и держит робот — одинаково на всей партии, а пресс гнёт только после того, как ПЛК подтвердил, что лист стоит на упорах. Цена — по запросу: её определяют толщина и размер листа, число гибов на детали и нужный темп.
- Лист к упорам прижимает робот — угол и размер не зависят от того, кто работает на прессе
- Пресс не гнёт, пока базирование листа не подтверждено
- Детали с несколькими гибами: робот перехватывает и переворачивает заготовку между гибами
- Программа каждой детали хранится в ячейке и выбирается на панели
- Работает без капитальных ограждений: робот останавливается при касании человека
Как работает ячейка
- Робот берёт лист из стопы, слипшиеся листы разделяются перед подъёмом.
- Робот подаёт лист в пресс и прижимает его к упорам.
- ПЛК подтверждает базирование и разрешает гиб.
- Пресс гнёт лист, робот ждёт, пока балка поднимется.
- На детали с несколькими гибами робот перехватывает и переворачивает заготовку перед следующим гибом.
- Готовая деталь ложится в тару или на паллету, робот берёт следующий лист.
Состав решения
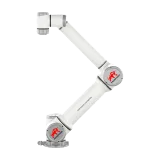 Кобот PROMPOWER R12Шестиосевой манипулятор серии R. Модель подбирают по весу листа вместе с захватом и по его размеру: R12 — 12 кг и 1327 мм, для крупного листа — R16 на 16 кг и 1713 мм или R20 на 20 кг и 1780 мм.
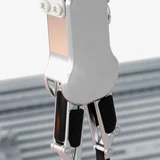 Захватная системаВакуумная или механическая, под размеры и толщину листов участка. Для деталей с несколькими гибами — с перехватом и разворотом заготовки.
 Монтаж и пусконаладкаЯчейку монтируют на участке, настраивают под вашу деталь и запускают в работу. Стол под стопу листов и тару для готовых деталей обычно даёт предприятие — их встраивают в цикл, а если их нет, подбирают опцией.
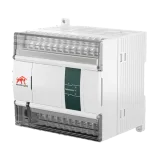 ПЛК PROMPOWERУправляет циклом ячейки — роботом, захватом и обменом сигналами с прессом; гиб разрешает только после базирования листа. С прессом связан дискретными сигналами или по Modbus TCP.
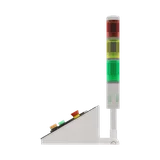 Система безопасностиАварийный останов на пульте и на участке, остановка робота при касании человека. Отдельную защитную зону ставят редко — когда её требует регламент предприятия, например робот переносит ёмкости с кислотой.
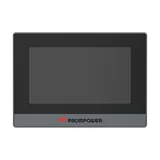 Панель оператора PROMPOWERВыбор программы детали, счётчик готовых деталей, пуск и останов ячейки.
Когда решение подходит
- Серийную гибку ведут вручную, и пресс ждёт, пока гибщик подаст лист.
- Листы тяжёлые или крупные, и держать их при гибе неудобно и опасно.
- На деталях с несколькими гибами ручные перехваты дают разброс размера.
- Качество гибки заметно различается между сменами.
Результат
- Одинаковый угол и размер детали во всех сменах.
- Пресс меньше простаивает: следующий лист подаётся без пауз.
- Руки гибщика больше не бывают у движущейся балки.
- Меньше брака на деталях с несколькими гибами.