

Описание
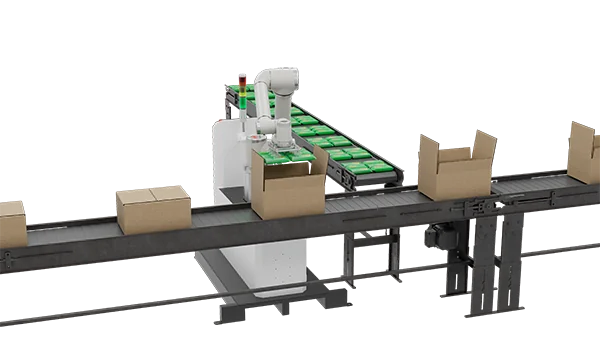
Робот снимает короба с конвейера и укладывает их на паллету по заданной схеме. Под новый продукт схему выбирают на панели, переналадка — 1–2 часа.
При ручной укладке к концу смены темп падает, а паллеты собираются всё менее плотно. Ячейка укладывает каждую паллету по одной схеме от первого ряда до последнего и сама кладёт прокладочные листы между рядами. Цена — по запросу: её определяют вес и размер короба, схема укладки и нужный темп линии.
- Схему укладки задаёт программа, а не глазомер укладчика
- Вакуумный захват берёт короб сверху — разворачивать тару перед укладкой не нужно
- Схемы под разные короба и паллеты хранятся в памяти ячейки
- Переналадка на другой продукт — 1–2 часа
- Работает без капитальных ограждений: робот останавливается при касании человека
Как работает ячейка
- Короб приходит по конвейеру, датчик подтверждает, что он на месте.
- Робот берёт короб вакуумным захватом за верхнюю плоскость.
- Робот ставит короб на паллету в следующую позицию схемы.
- После ряда робот кладёт прокладочный лист, если он задан схемой.
- Панель показывает, сколько коробов уже на паллете.
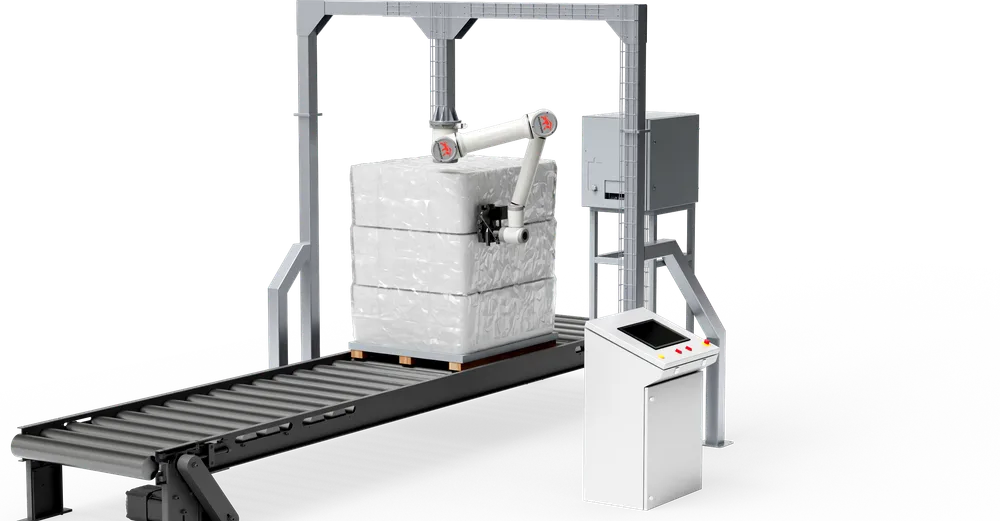
- Полная паллета уходит на обмотку, ячейка начинает следующую.
Состав решения
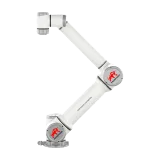 Кобот PROMPOWER R12Шестиосевой манипулятор серии R. Модель подбирают по весу короба вместе с захватом: R12 поднимает 12 кг при досягаемости 1327 мм, под тяжёлую тару ставят R20 на 20 кг или R30 на 30 кг.
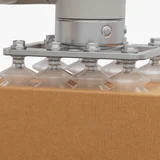 Вакуумный захватБерёт короб за верхнюю плоскость. Число и размер присосок подбирают под вес короба и поверхность гофрокартона.
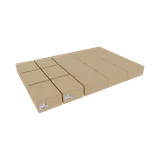 Схемы укладкиРаскладка слоёв под размер короба и паллеты, порядок рядов и места прокладочных листов. Хранятся в памяти ячейки.
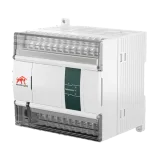 ПЛК PROMPOWERУправляет циклом ячейки — роботом, захватом и приёмом коробов с конвейера. С ПЛК линии связан по Modbus TCP или Profinet.
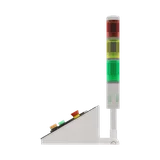 Система безопасностиАварийный останов на пульте и на участке, остановка робота при касании человека. Отдельную защитную зону ставят редко — когда её требует регламент предприятия, например робот переносит ёмкости с кислотой.
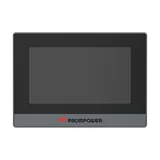 Панель оператора PROMPOWERВыбор схемы укладки, счётчики коробов и паллет, пуск и останов ячейки — без программирования робота.
Когда решение подходит
- Паллеты в конце линии собирают вручную, и темп линии упирается в укладчика.
- Короба одного размера и веса идут устойчивым потоком.
- Продукт на линии меняется часто, и переналадка должна занимать часы, а не дни.
- Короба тяжело поднимать на верхние ряды паллеты.
Результат
- Паллеты уложены одинаково плотно в начале и в конце смены.
- Люди больше не поднимают короба всю смену.
- Меньше смятой тары и претензий после перевозки.
- Окупаемость — обычно 6–12 месяцев, изредка до 18; точный срок считают по числу циклов за смену.