

Описание
Робот находит заготовку в таре 3D-камерой, берёт её и подаёт под лазер. Знак встаёт в одно место на каждой детали, раскладывать заготовки вручную не нужно.
Перед лазерной маркировкой заготовки обычно раскладывают и ориентируют вручную, и от того, как легла деталь, зависит, где окажется знак. Станция сама находит заготовку в таре системой 3D-зрения и подаёт её под маркиратор всегда в одном положении. Цена — по запросу: её определяют габарит и вес заготовки, содержание маркировки и нужный темп.
- Заготовки не раскладывают и не ориентируют вручную — робот берёт их прямо из тары
- Знак попадает в одно и то же место на каждой детали партии
- Текст маркировки приходит из учётной системы, оператор его не набирает
- Основание робота — 158 мм: станция занимает мало места
- Работает рядом с оператором без ограждения
Как работает ячейка
- Тару с заготовками навалом ставят в рабочую зону станции.
- 3D-камера находит в таре доступную заготовку и определяет её положение.
- Робот забирает заготовку захватом и ставит на позицию маркировки.
- Лазерный маркиратор наносит знак по данным программы или учётной системы.
- Робот перекладывает промаркированную деталь в тару готовой продукции.
- Цикл повторяется, пока тара не опустеет.
Состав решения
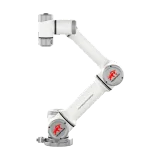 Кобот PROMPOWER R5Шестиосевой манипулятор серии R: грузоподъёмность 5 кг, досягаемость 954 мм, повторяемость ±0,02 мм, исполнение IP68. Основание 158 мм — самое компактное в серии.
 3D-зрение и захватКамера снимает тару и передаёт роботу положение заготовки, которую можно взять. Захват сделан под форму заготовки и берёт её из любого положения, не задевая соседние.
 Лазерный маркираторНаносит код, номер или знак на деталь, пока она неподвижна на позиции маркировки.
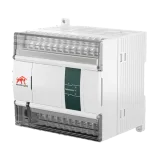 ПЛК PROMPOWERУправляет циклом ячейки — зрением, роботом и маркиратором. С учётной системой связан по Modbus TCP, Profinet или EtherNet/IP.
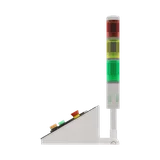 Система безопасностиАварийный останов на пульте и на участке, остановка робота при касании человека. Отдельную защитную зону ставят редко — когда её требует регламент предприятия, например робот переносит ёмкости с кислотой.
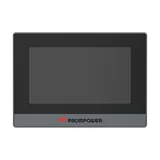 Панель оператора PROMPOWERВыбор программы маркировки под партию, статус цикла и счётчик промаркированных деталей.
Когда решение подходит
- Детали приходят навалом, и перед маркировкой их раскладывают вручную.
- Маркировка нужна на каждой детали для прослеживаемости.
- При ручной подаче знак каждый раз встаёт в разное место.
- Деталь вместе с захватом весит не больше 5 кг.
Результат
- Знак на одном и том же месте на всей партии.
- Оператор больше не раскладывает заготовки перед лазером.
- Темп маркировки не падает к концу смены.
- Каждую деталь можно проследить по знаку, и его содержание совпадает с учётной системой.