Управление станками, шпинделями и периферийным оборудованием.
Оборудование отрасли
На станочных участках автоматизируют шпиндели и оси подачи, прессы и гибочные станки, загрузку и выгрузку заготовок; PROMPOWER закрывает станок целиком — от привода шпинделя и серво осей до контроллера с G-Code и кобота.
01Привод станка без переделки механики
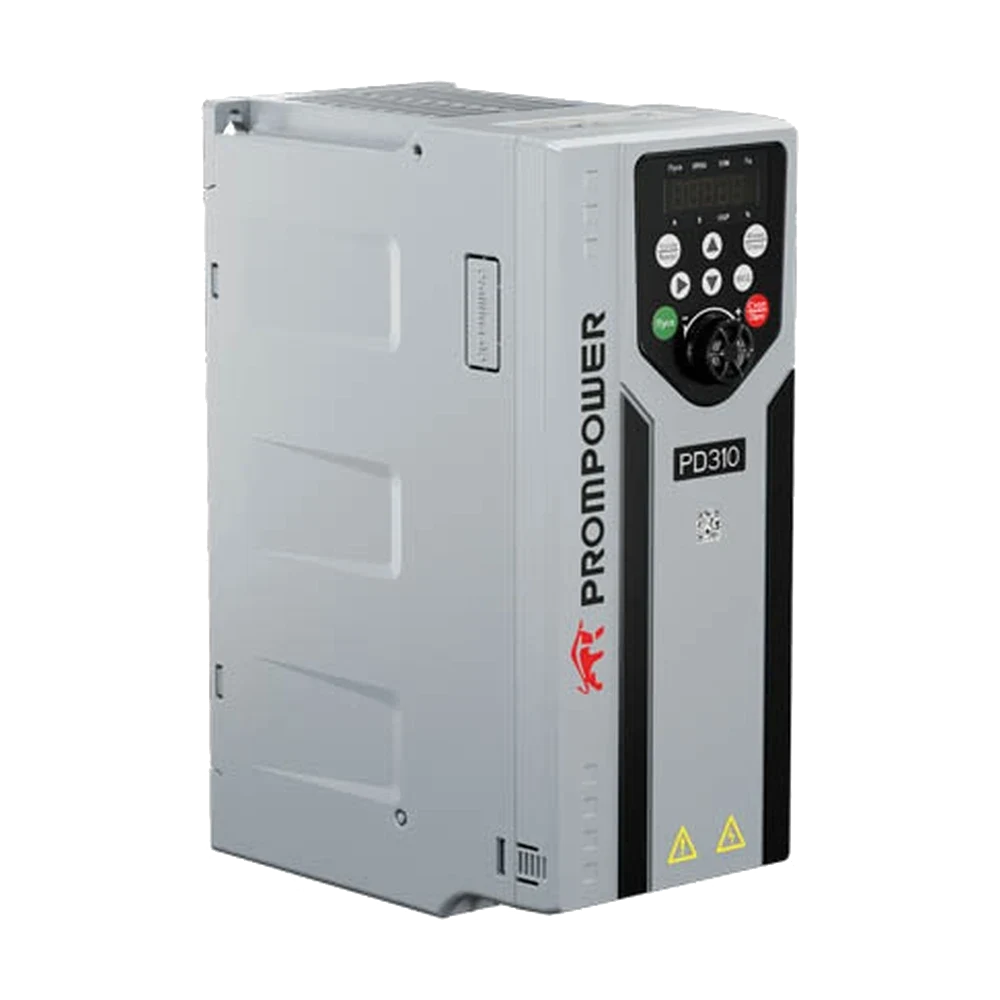
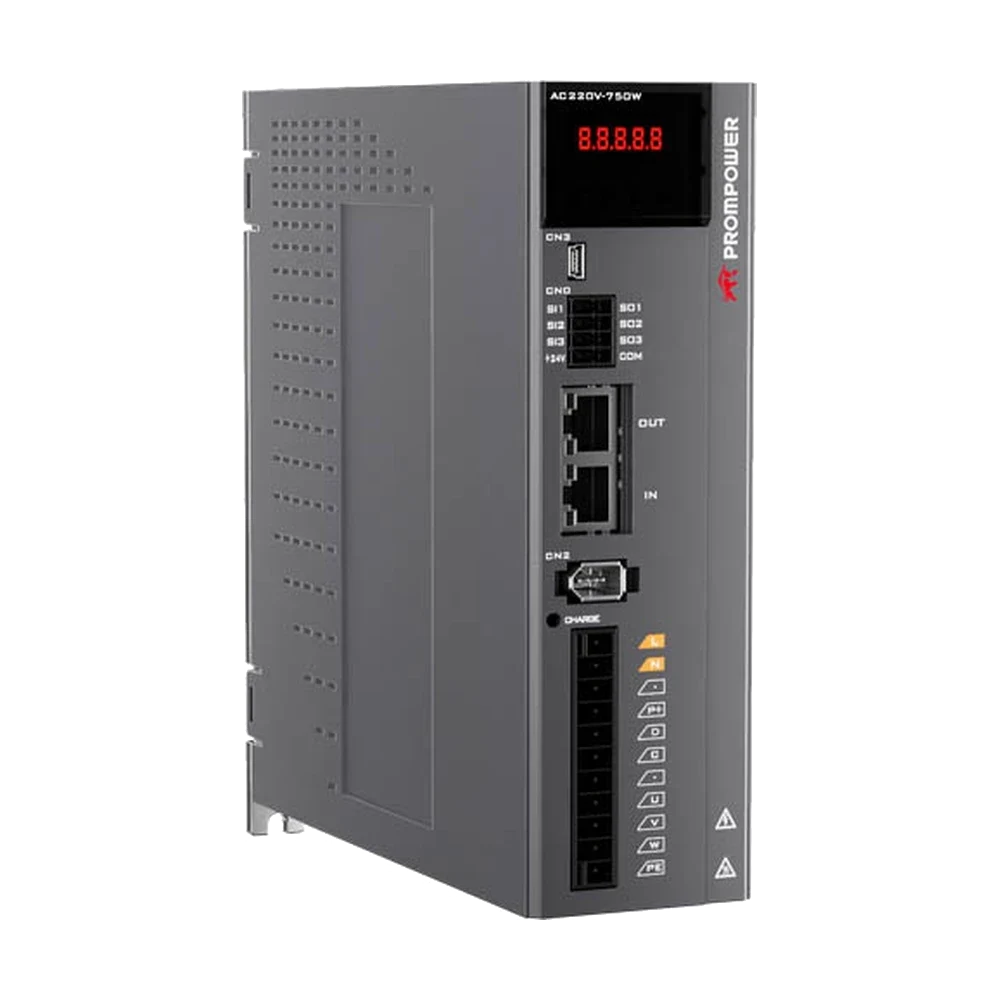
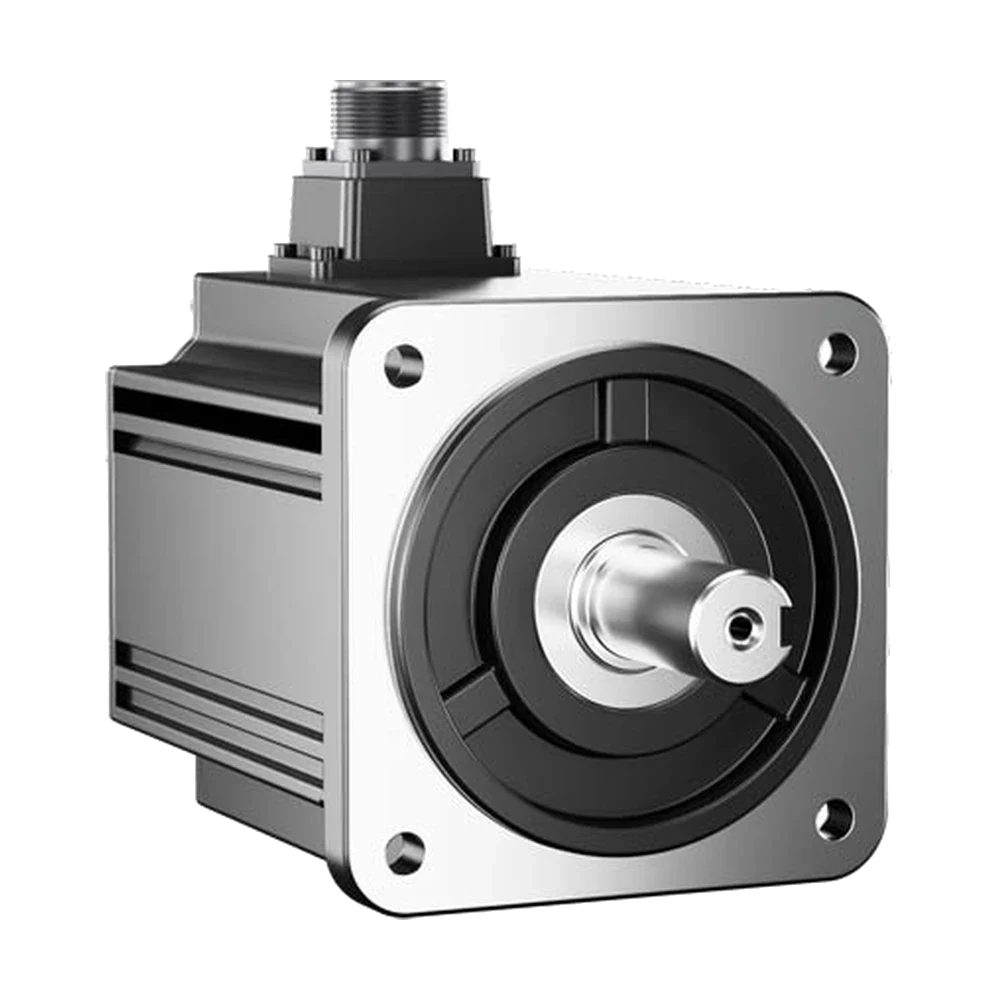
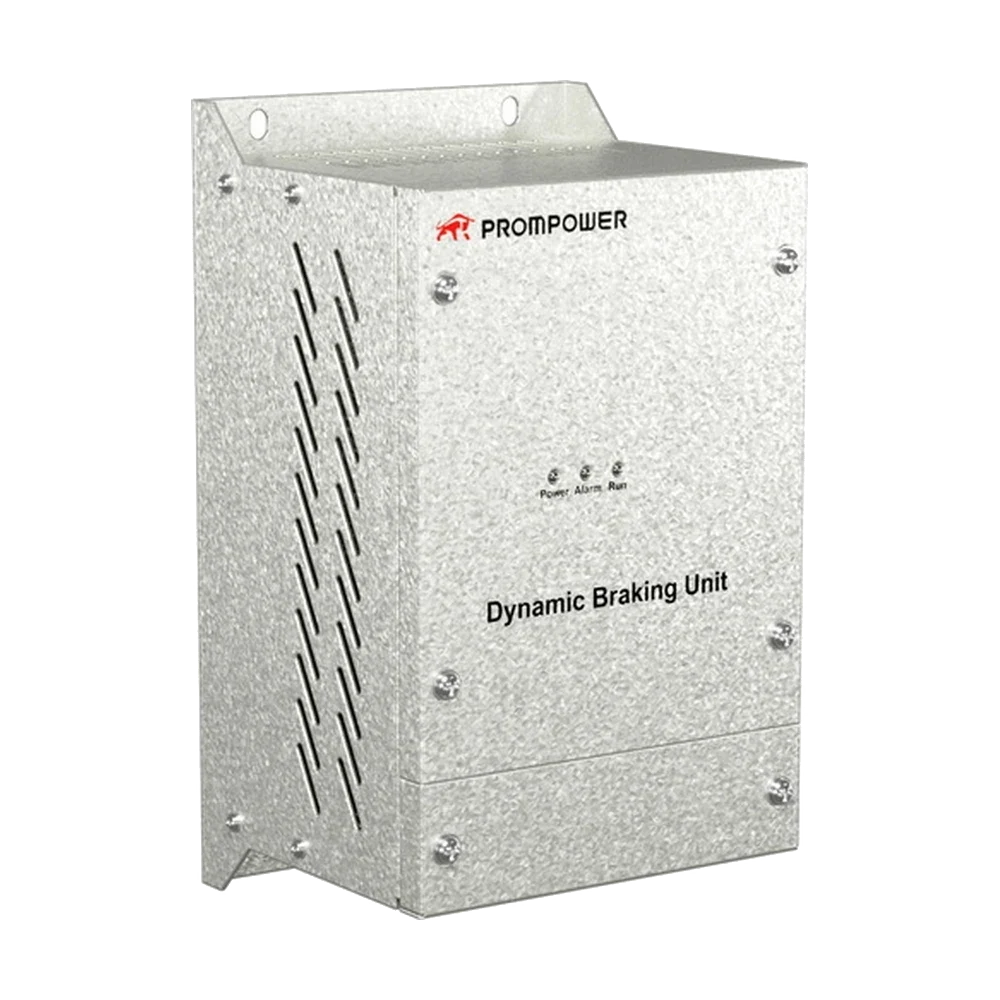
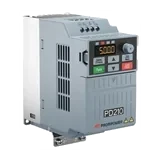
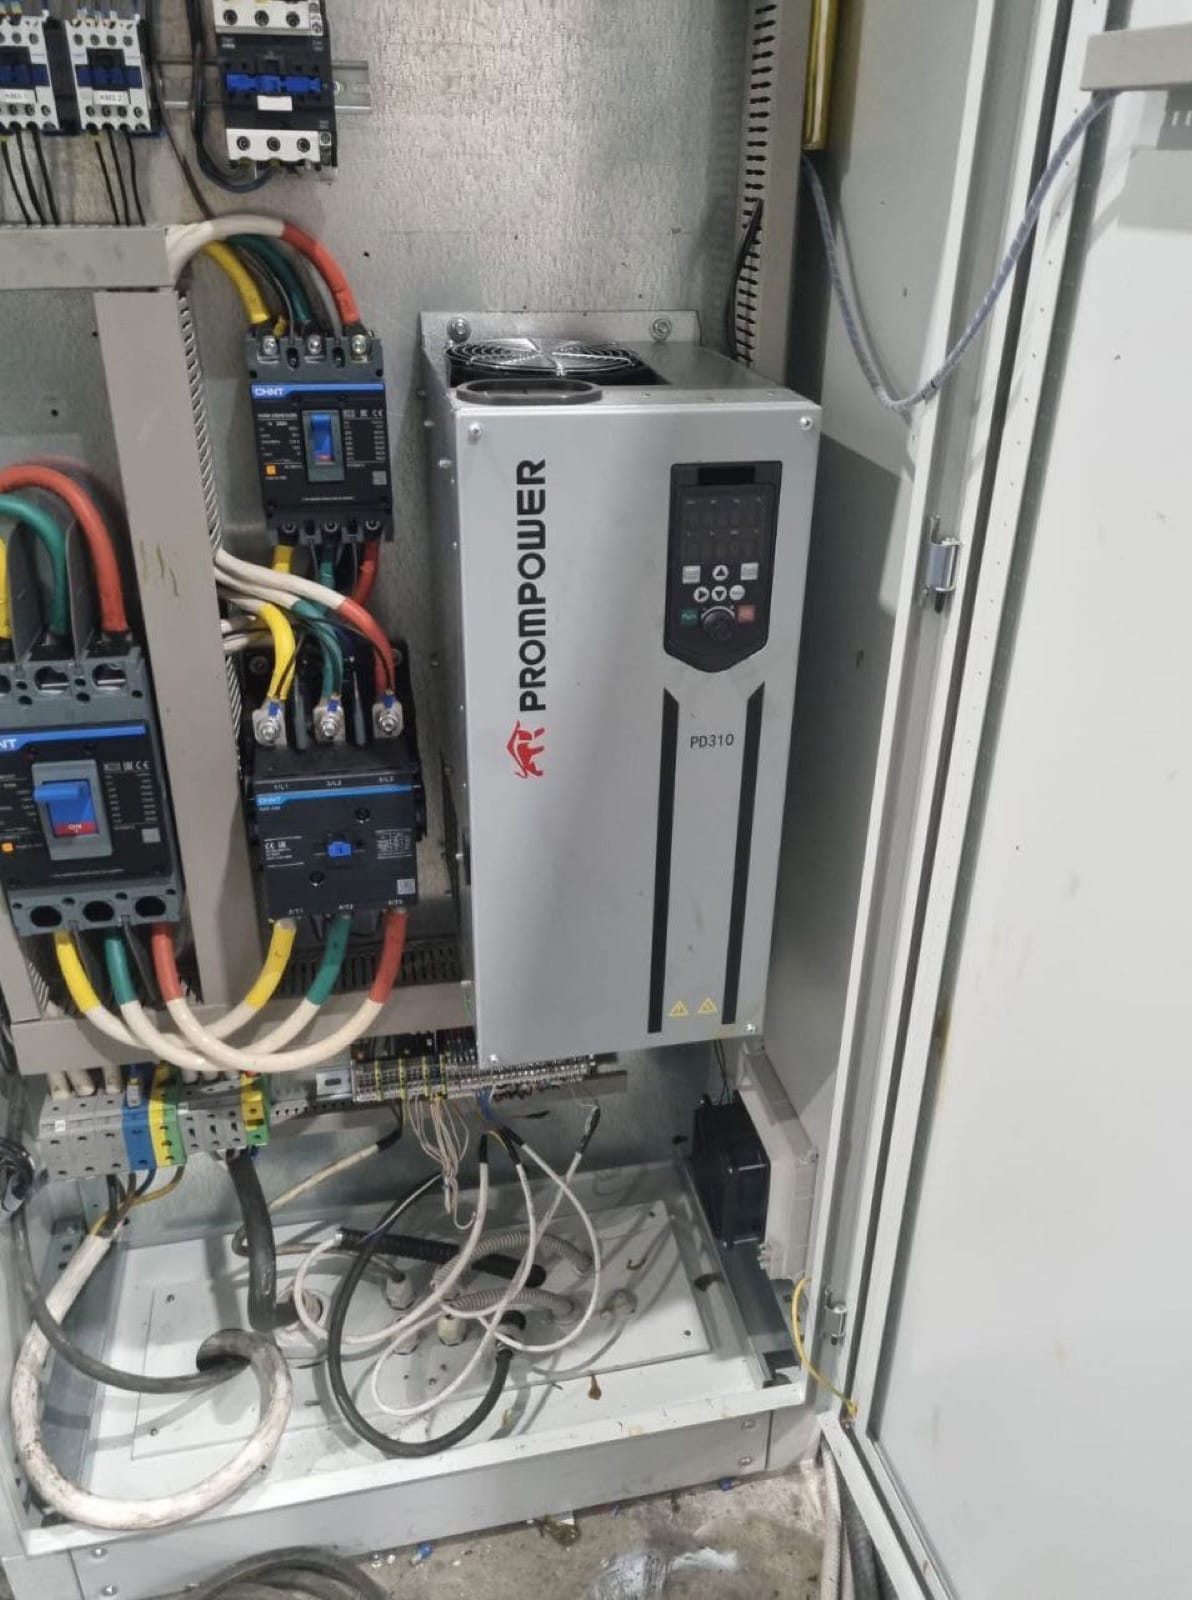
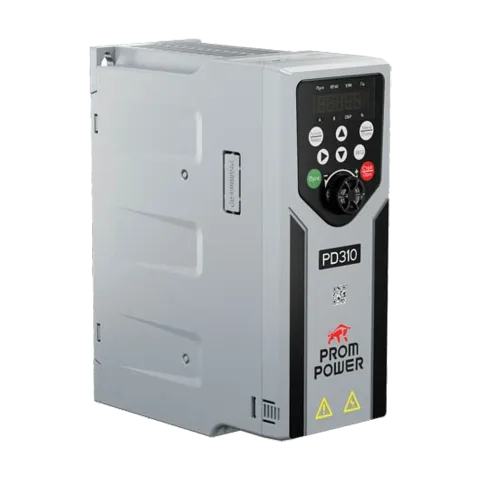
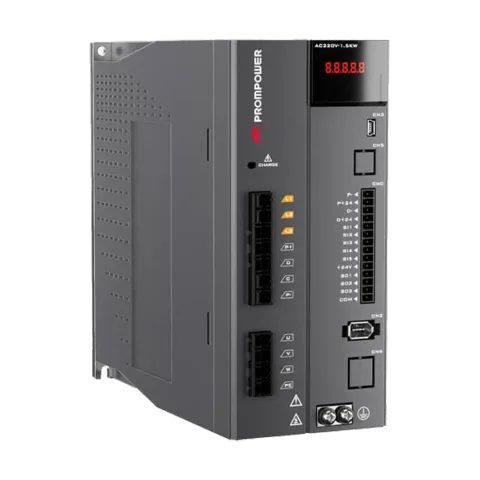
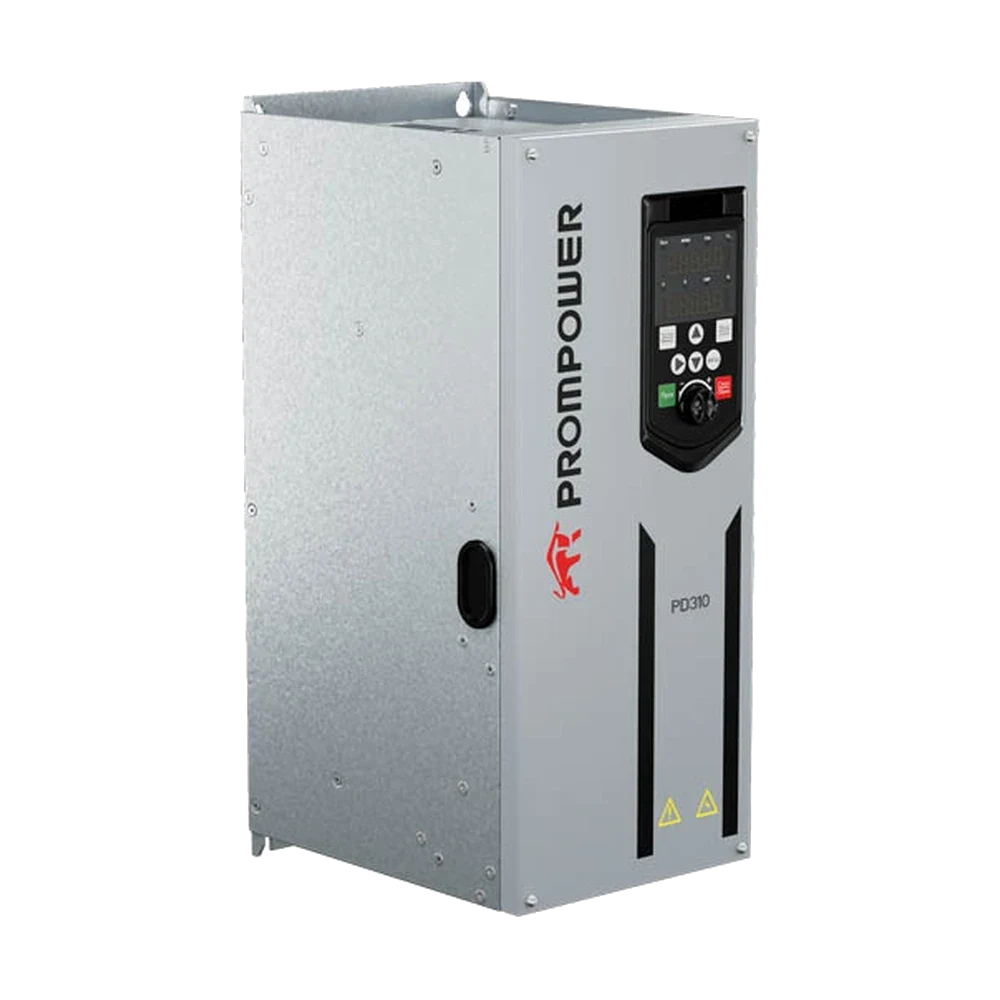
PD310 даёт векторное управление с датчиком, диапазон регулирования не менее 1000 и выходную частоту до 1200 Гц для электрошпинделей, тормозной резистор PDBR останавливает шпиндель за заданное время; оси подачи ведут PSD5 с двигателями PSM.
02ЧПУ без внешней стойки
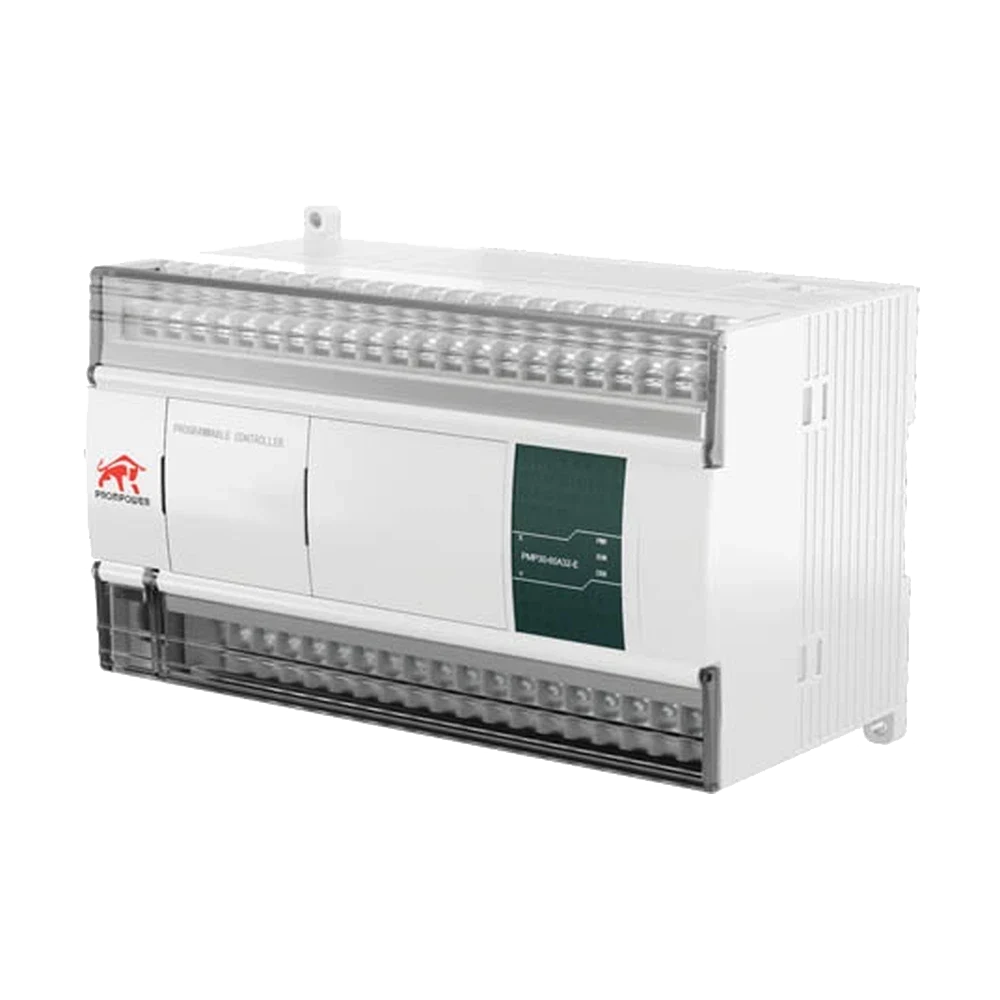
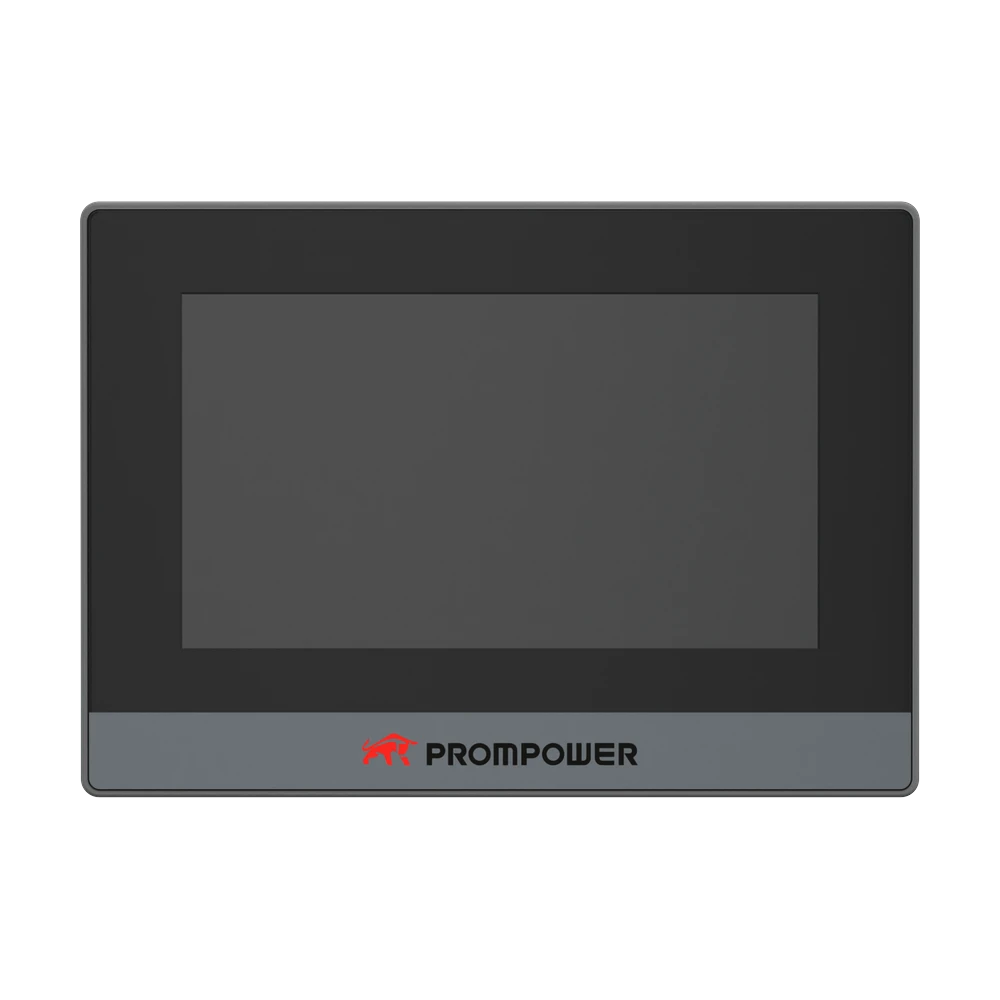
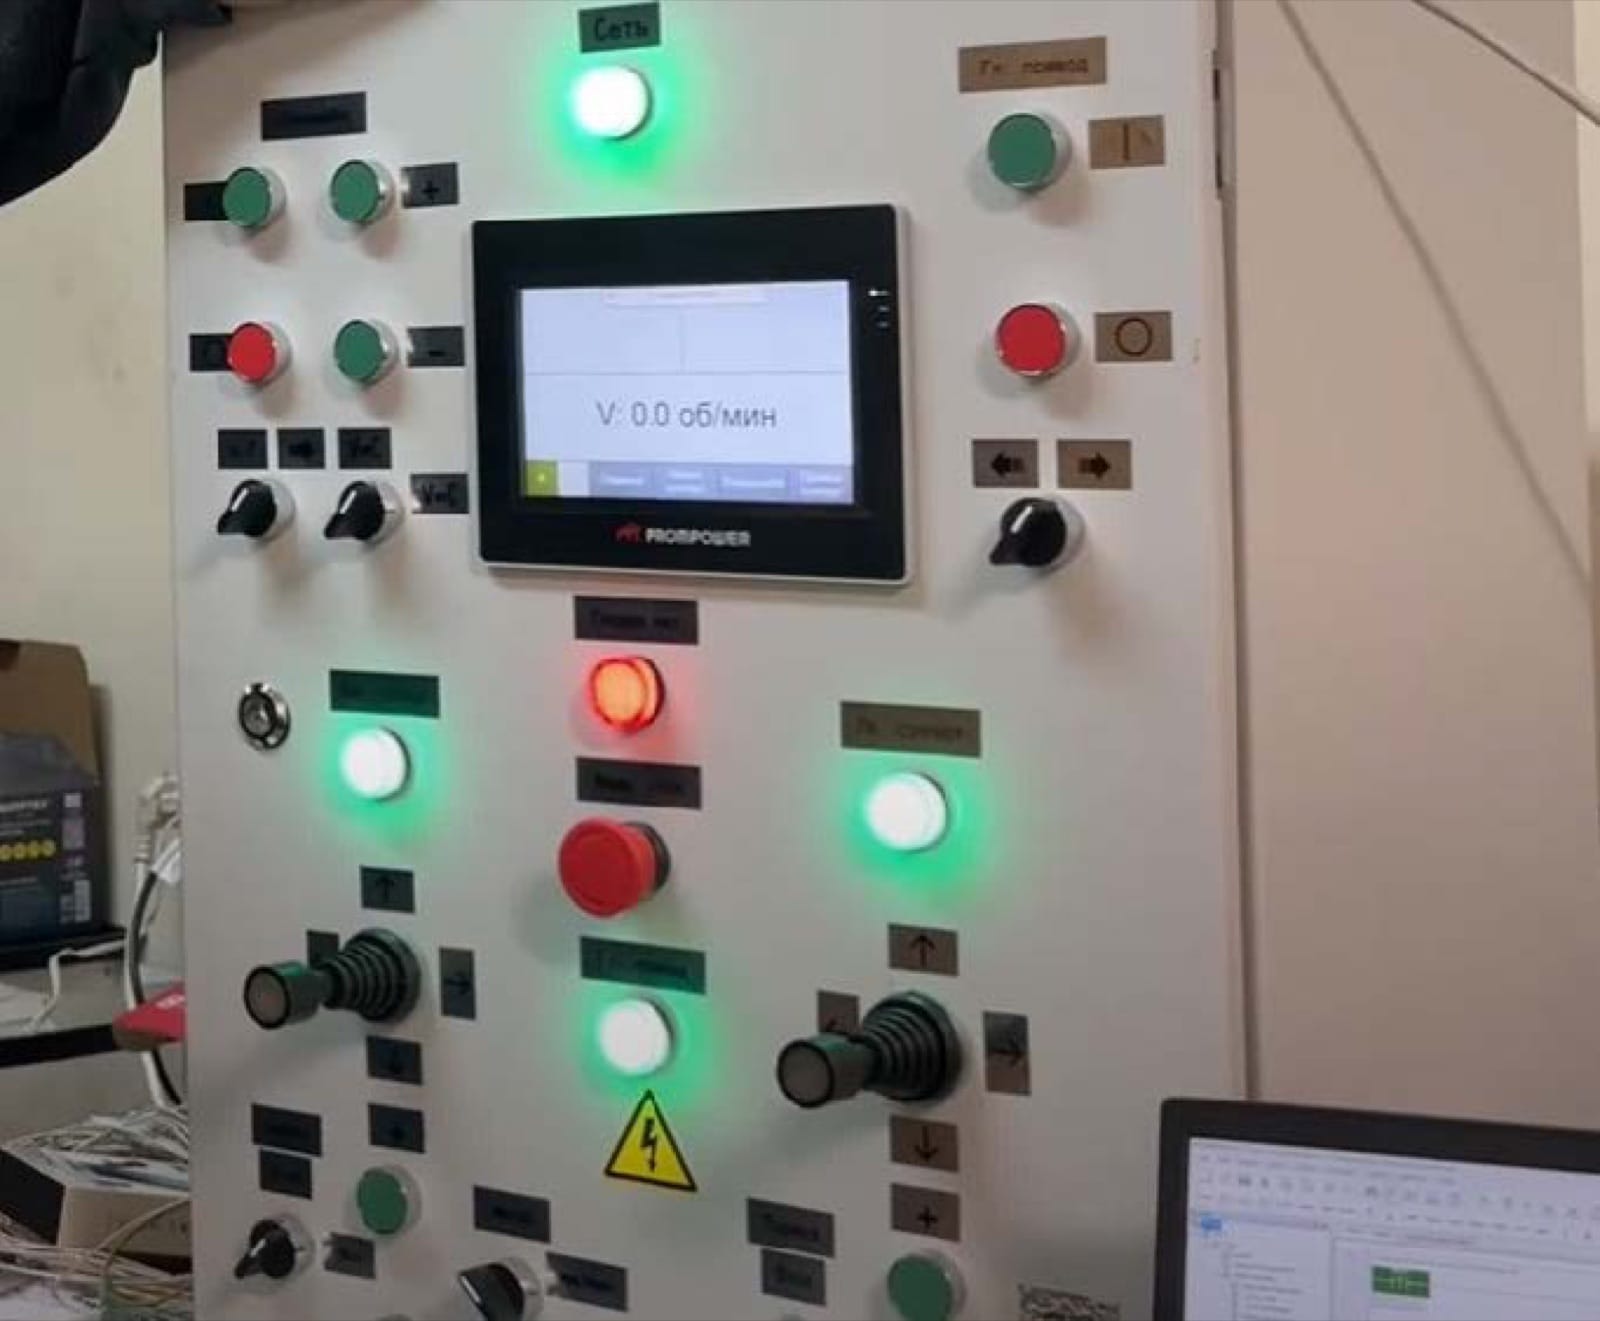
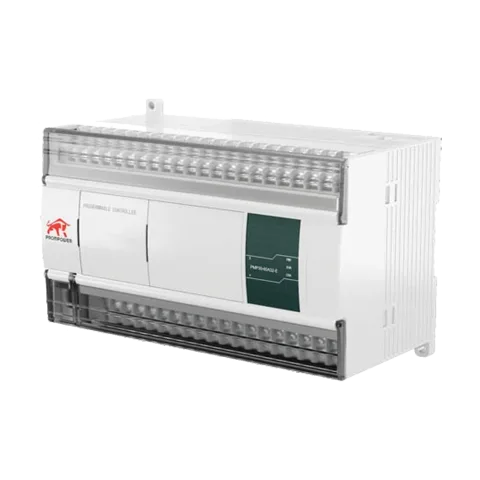
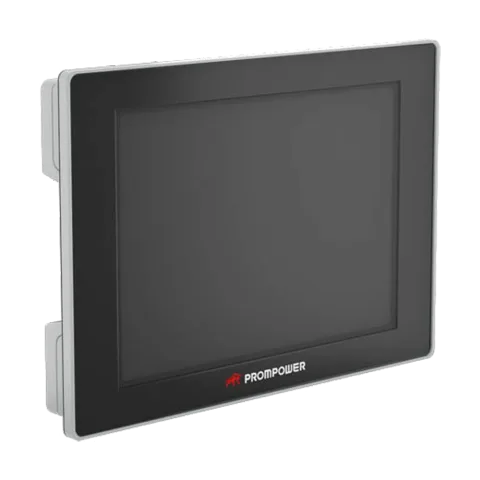
PMP30 ведёт до 32 осей по EtherCAT в одном такте, считает интерполяцию и интерпретирует G-Code, PMP301 — восемь осей в ультракомпактном корпусе; в пульт встаёт панель PH1 с аварией текстом или монитор PID с сенсором под стружку и СОЖ.
03Загрузка станка без оператора
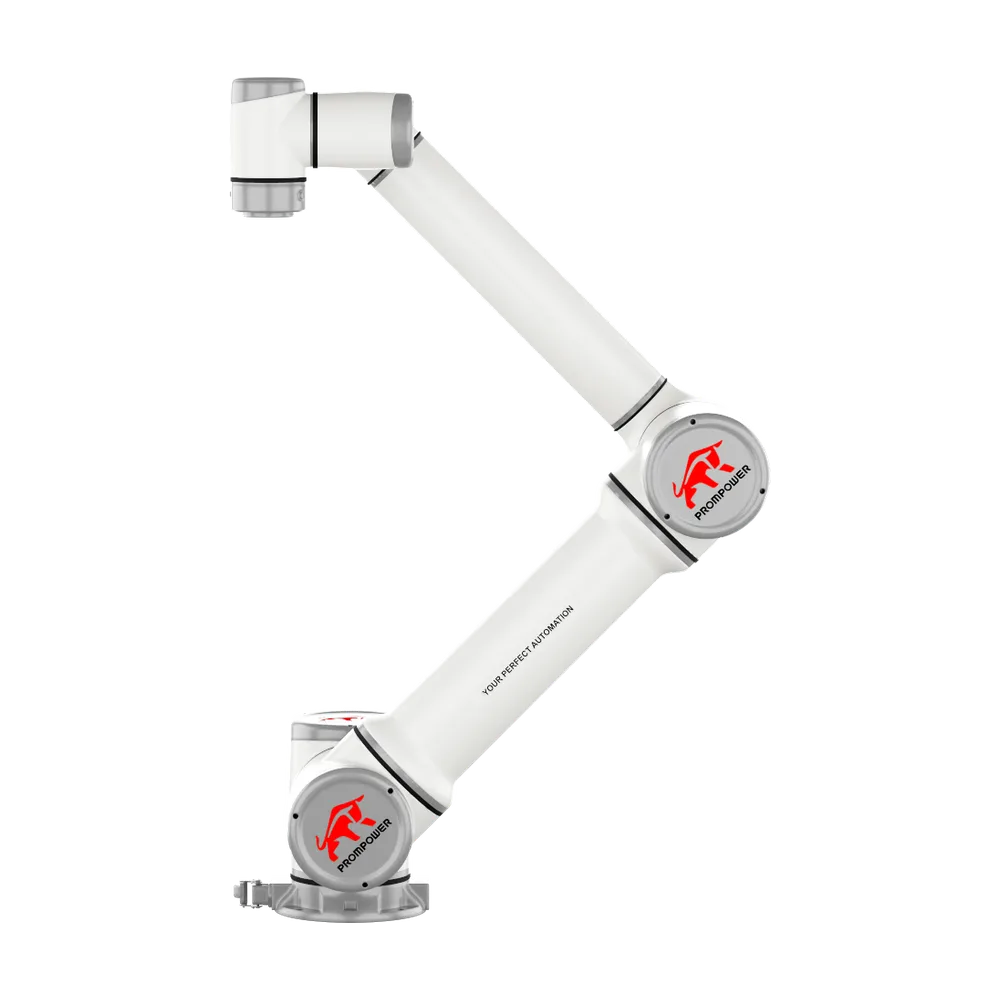
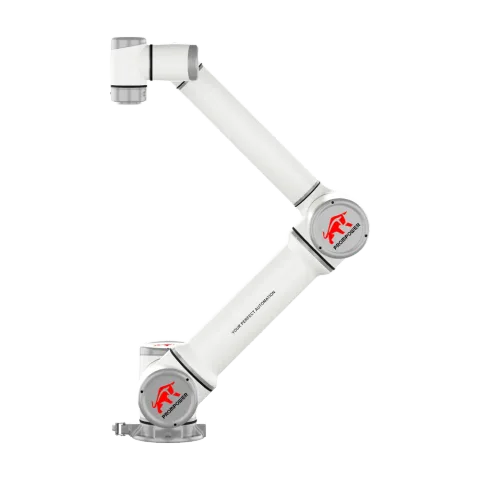
Коботы R12 и R16 дотягиваются до патрона станка, R30 выводит человека из зоны хода штампа пресса; обмен со стойкой — по Modbus TCP или Profinet, останов при контакте снимает ограждение вокруг загрузочного окна.
Останов шпинделя и маховика за заданное время без ошибки перенапряжения.
Токарные, сверлильные и шлифовальные станки — быстрый останов шпинделя между операциями
Прерыватель встроен в PD310 до 22 кВт и заказывается литерой B до 110 кВт; выше — модуль PDBU
Шесть исполнений по продолжительности включения, IP54 — вне шкафа
Рекомендуемая модель на каждую мощность — в руководствах серий; производятся в России
Что даёт оборудование PROMPOWER
Без переделки механики
Привод шпинделя и серво осей встают на место изношенных: аналоговое задание и внешний энкодер у PSD5, платы сети у PD310 и драйверы разных производителей у панели — стойка станка остаётся.
ЧПУ внутри контроллера
G-Code, интерполяция и электронный кулачок в PMP30 и PMP301 — простые станочные задачи закрываются без внешней стойки, серво и контроллер согласованы по EtherCAT с завода.
Робот у станка
Кобот, ПЛК, панель и захваты из одного каталога; ячейки под токарный, фрезерный, гибочный станок и пресс уже собраны и запускаются авторизованными интеграторами.
8 проектов в отрасли
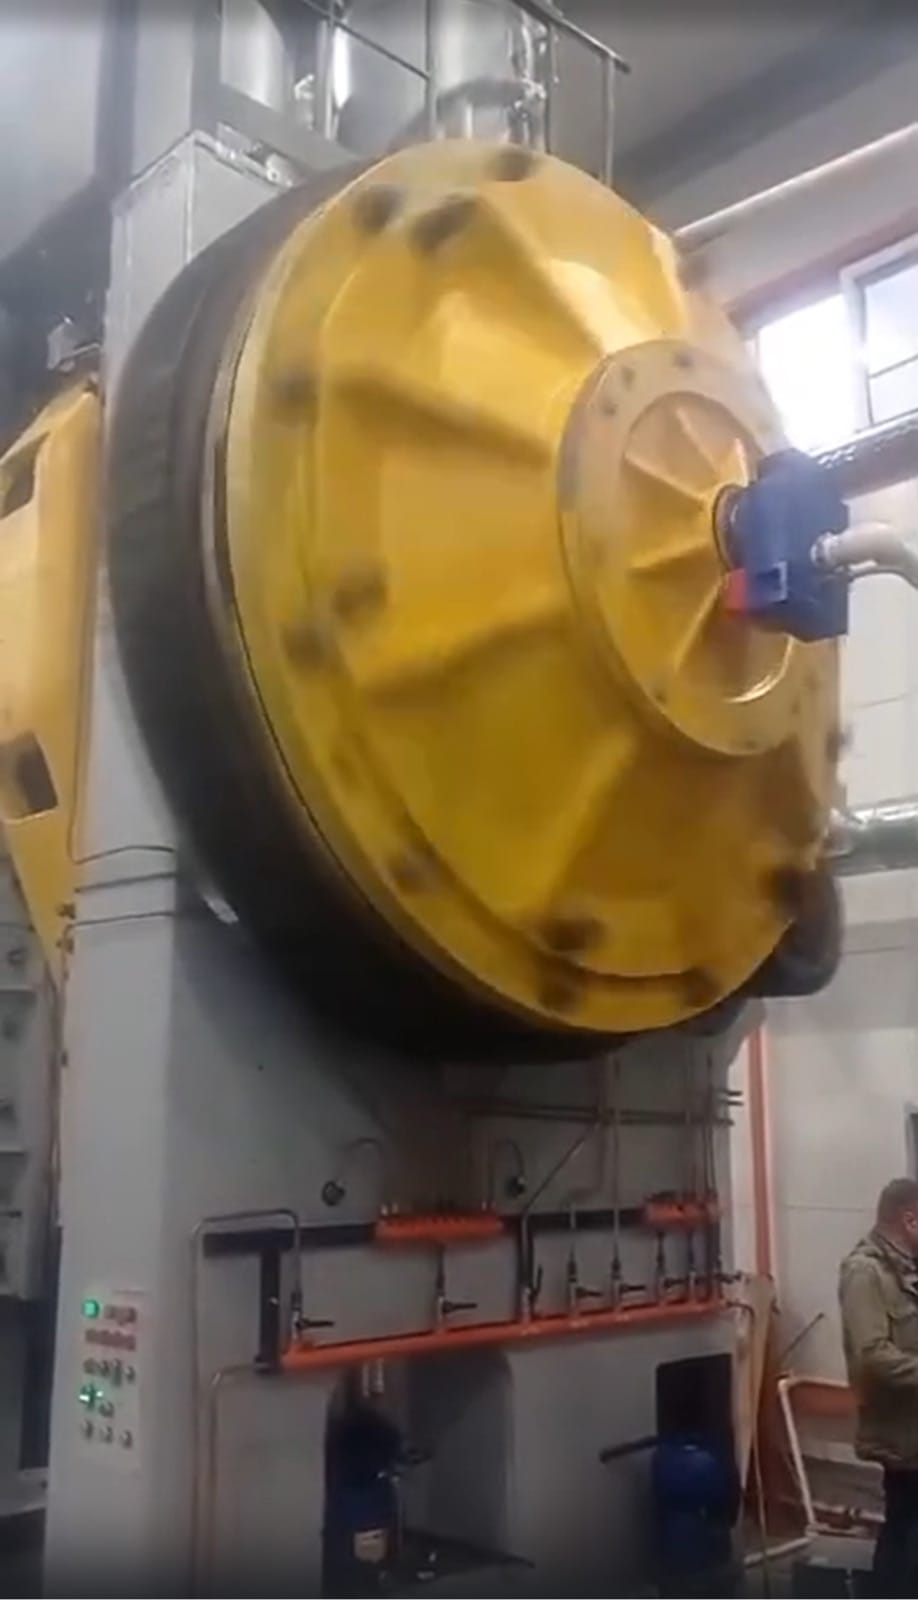
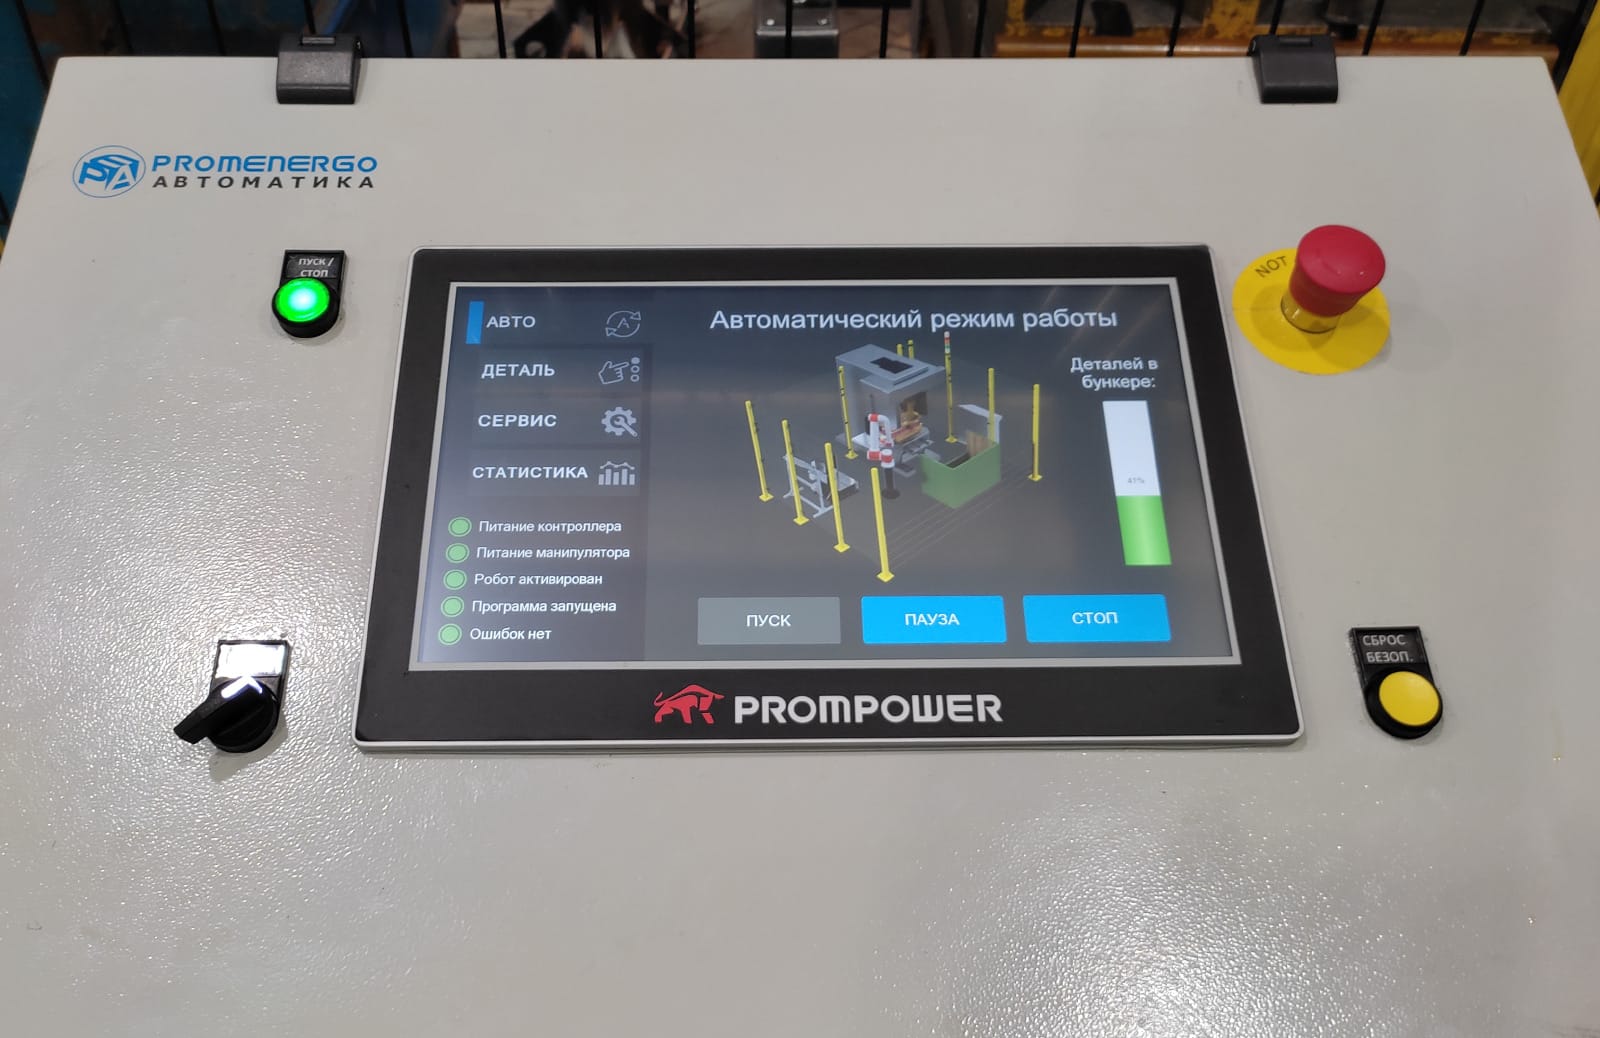
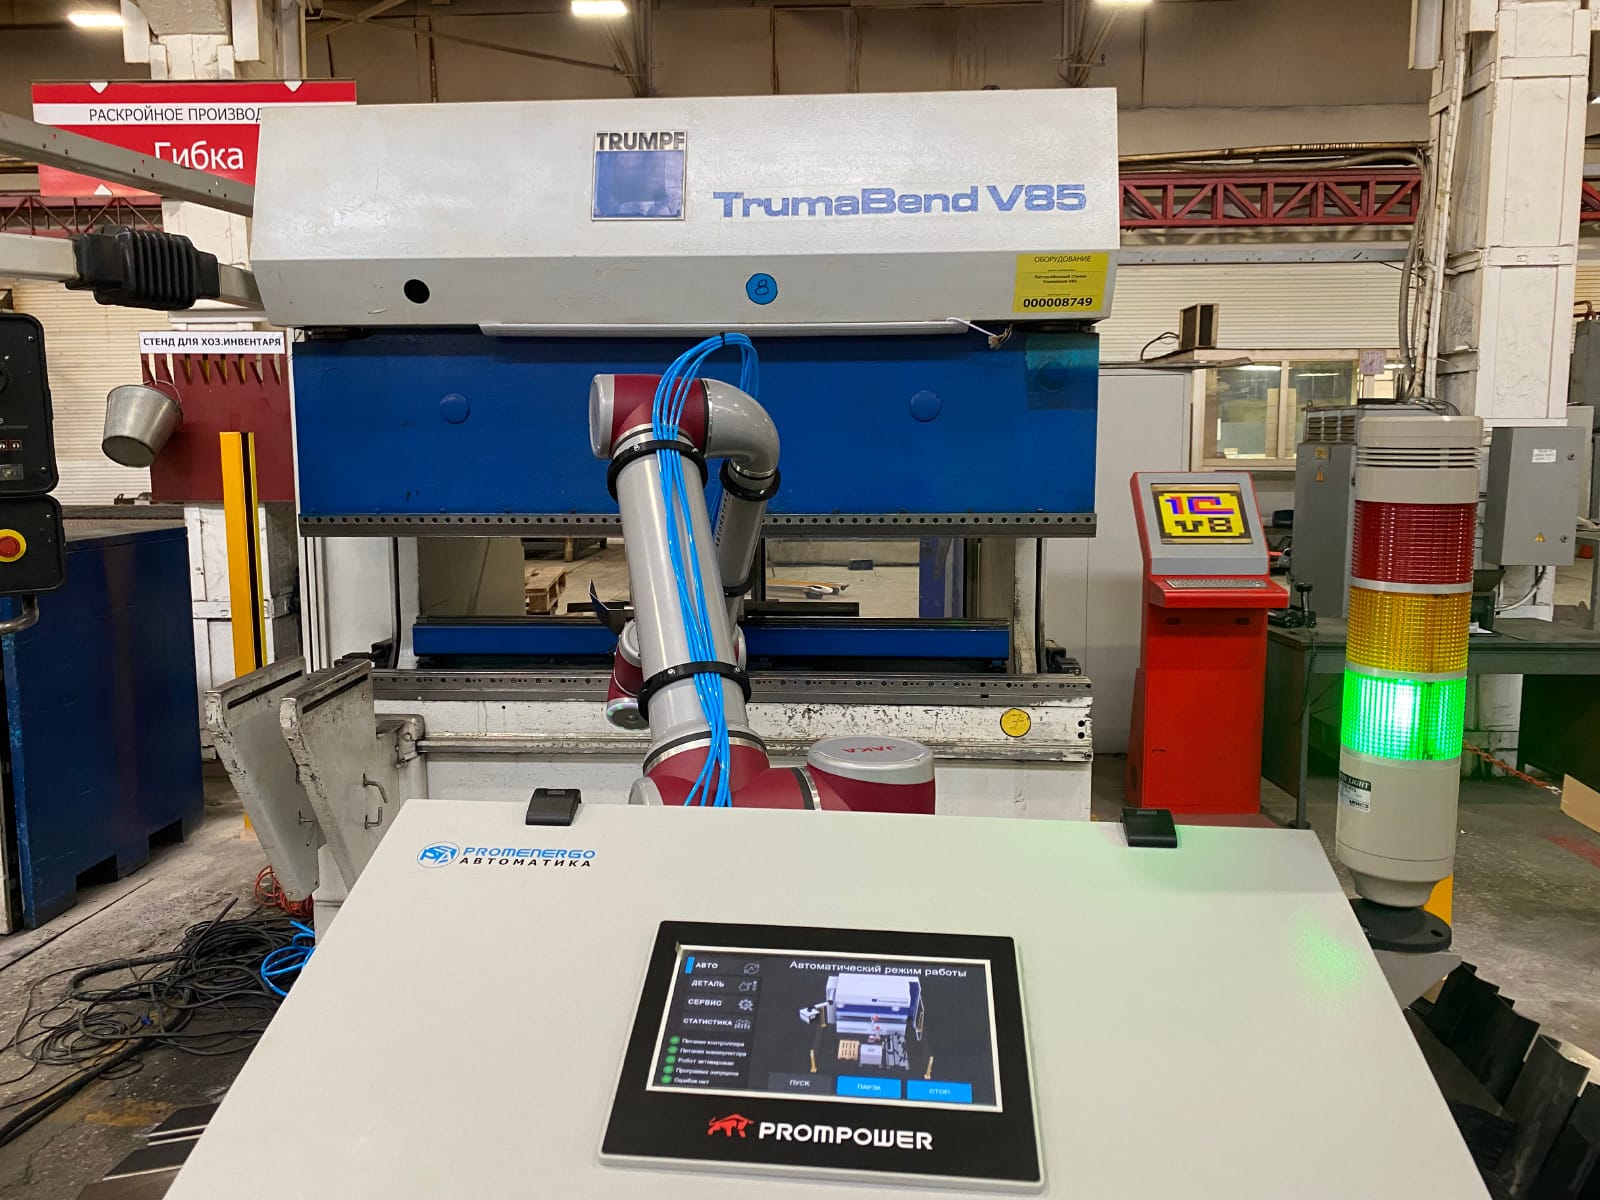
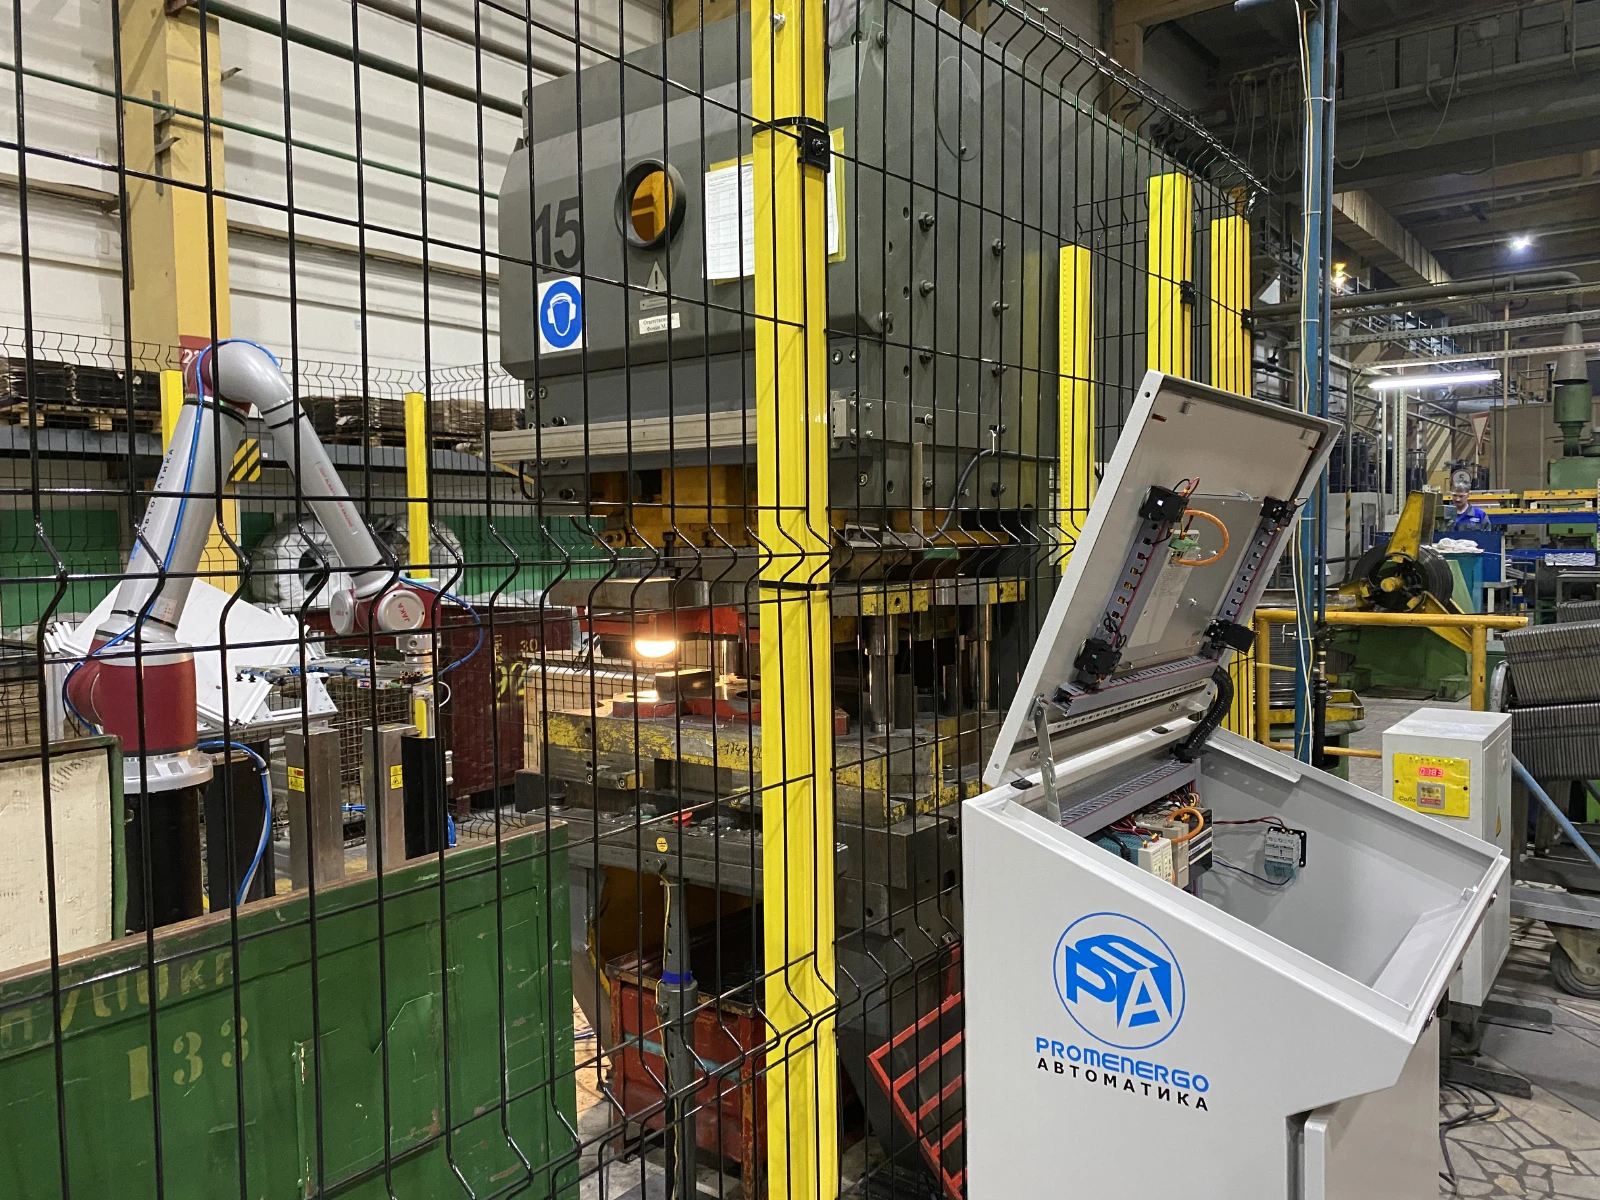
Карусельный токарный станок, пресс-молот, пуск тяжёлых прессов, обслуживание гибочного станка и штамповочного пресса коботами — реализованные проекты на оборудовании PROMPOWER.
Типовые задачи станочного участка и связки оборудования PROMPOWER, которыми они решаются. Связки подтверждены реализованными проектами отрасли — от карусельного станка до ячеек на коботах.
Модернизация станка: шпиндель и подачи
Заменить изношенные приводы и электроавтоматику станка без переделки механики, получить нужные режимы резания, плавные разгон и торможение шпинделя.
Шпиндель работает от PD310 в векторном режиме: диапазон регулирования не менее 1000, выходная частота до 1200 Гц, быстрый останов через тормозной резистор PDBR. Подачи — от PD210 или сервоприводов PSD5 с заданием ±10 В от существующей стойки и внешним энкодером механизма. В пульт встаёт панель PH1 с текстом аварии и рецептами режимов или монитор PID с резистивным сенсором под стружку. Сеть шкафа собирает коммутатор PPS, силовая часть — автоматы ESM с характеристикой D и контакторы JLC1, толчковые режимы — по категории AC-4.
Запустить тяжёлый пресс с массивным маховиком, которому не хватило мощности при прямом пуске и не помог плавный пуск, вести циклограмму и выдерживать резкие набросы нагрузки.
Маховик разгоняет PD310 в тяжёлом режиме — перегрузка 200 % на секунду и 150 % в течение минуты, автонастройка под двигатель; на входе — сетевой дроссель INL, который защищает выпрямитель от бросков при пуске мощного двигателя от той же сети. Циклограмму пресса и блокировки ведёт контроллер PMP20, положение ползуна — индуктивные датчики, безопасные блокировки — на контакторах PULSE с зеркальным контактом и данными B10d для расчёта контура. Энергия торможения уходит в резистор PDBR или через модуль PDBU у приводов от 45 кВт.
Автоматизировать загрузку заготовки и выгрузку детали из станка с ЧПУ или гибочного станка при широкой номенклатуре деталей, чтобы человек только пополнял тару.
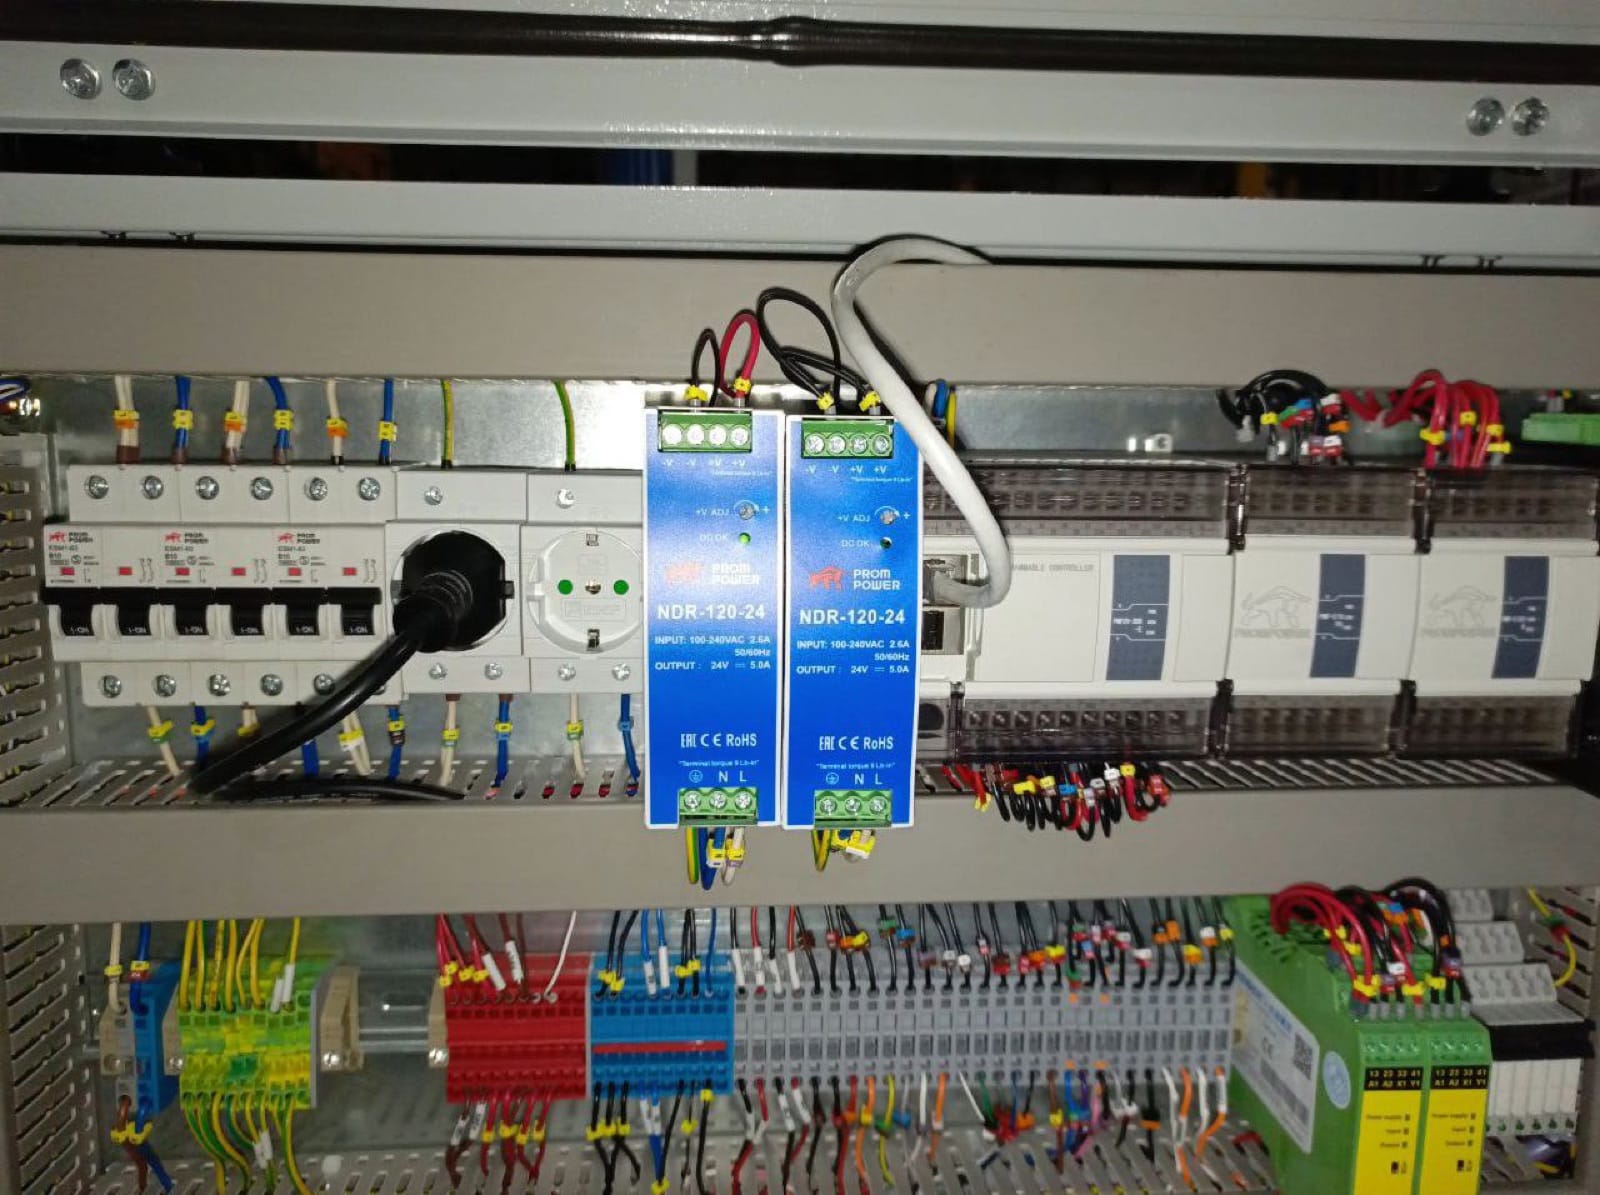
Кобот R16 с системой быстрой смены захватов ставит заготовку в патрон или в гибочный станок, придерживает при гибке и снимает деталь; повторяемость ±0,03 мм, останов при контакте снимает ограждение. Обмен со стойкой станка — по Modbus TCP или Profinet, логику ячейки и тару ведёт контроллер PMP30, оператор выбирает программу на панели PH1. Наличие заготовки в таре и детали в патроне контролируют индуктивные датчики M8 из нержавеющей стали в зоне обработки; питание ячейки — NDR на 24 В.
Вывести человека из зоны хода штампа, стабилизировать ритм пресса и вписать роботизированную ячейку в существующий участок.
Кобот R30 укладывает заготовку в штамп и достаёт деталь: нагрузка до 30 кг с захватом, тормоза в каждом суставе фиксируют положение при снятии питания, внешние цепи безопасности принимают кнопки аварийного останова и защитные выключатели участка. Контроллер PMP20 или PMP30 синхронизирует кобота с ходом пресса по дискретным сигналам, оператор работает с панели PH1, шкафы ячейки собираются на автоматах ESM, контакторах и блоках питания MDR и NDR. Готовая ячейка обслуживания пресса — в разделе решений на коботах.
Получить точное позиционирование осей подачи, портала или поворотного стола с интерполяцией траектории и синхронной работой осей в одном такте.
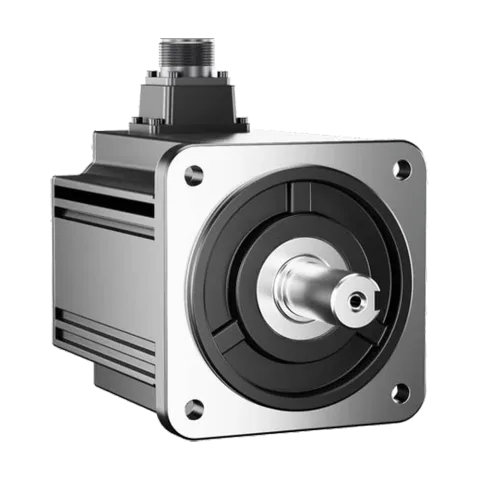
Оси ведут сервоприводы PSD5C по EtherCAT с синхронизацией DC и серводвигатели PSM6 класса S на 3000 об/мин с энкодером 23 бит; поворотный стол — двигатель класса H под инерционную нагрузку, вертикальная ось — с тормозом Z. Контроллер PMP30 считает интерполяцию и интерпретирует G-Code, PMP301 закрывает машины до восьми осей. Резонансы кинематики гасят режекторные фильтры привода, инерцию и жёсткость контуров подбирает программа PROMPOWER Servo; наличие инструмента контролирует индуктивный датчик M8. Комплект «двигатель — привод — кабели» собирается в конфигураторе серво.
Вести подачу заготовок и вспомогательные механизмы участка штамповки от частотных приводов с общей логикой цикла и защитой силовой части.
Подачу заготовок и вспомогательные механизмы обслуживают преобразователи PD210: тяжёлый пуск, 16 предустановленных скоростей, задание от контроллера по Modbus RTU. Логику участка и обмен с прессом ведёт PMP20, оператор — через панель PH1; развязку выходов контроллера от силовых цепей выполняют тонкие реле PG2RV. Силовая и оперативная части шкафа — автоматы ESM, контакторы JLC1 и блок питания NDR; сборка спецификации шкафа — в конфигураторе на сайте.
Станок и ячейка — на оборудовании одного производителя
Преобразователь шпинделя, серво осей, контроллер с G-Code, панель или монитор в пульте, кобот на загрузке, датчики, коммутатор и коммутация шкафа — из одного каталога и согласованы с завода: серво и кобот ведутся контроллером по EtherCAT и Modbus TCP, панель читает его переменные по имени, рекомендуемые резисторы и дроссели под каждую мощность привода названы в руководствах. Подбор серво, преобразователя, тормозного контура и шкафа — в конфигураторах на сайте; готовые ячейки на коботах поставляются целиком, а запуск на площадке ведут авторизованные интеграторы и сеть дилеров.
Технические новинки и решения PROMPOWER — коротко и по делу
Новые серии оборудования, инженерные материалы и обновления каталога. Письмо приходит, только когда есть что рассказать по существу, — без спама и навязчивых акций.


 Без переделки механики
 ЧПУ внутри контроллера
 Робот у станка
 8 проектов в отрасли